Artykuł sponsorowany
Jak parametry obkurczania decydują o wyglądzie i ochronie gotowego produktu
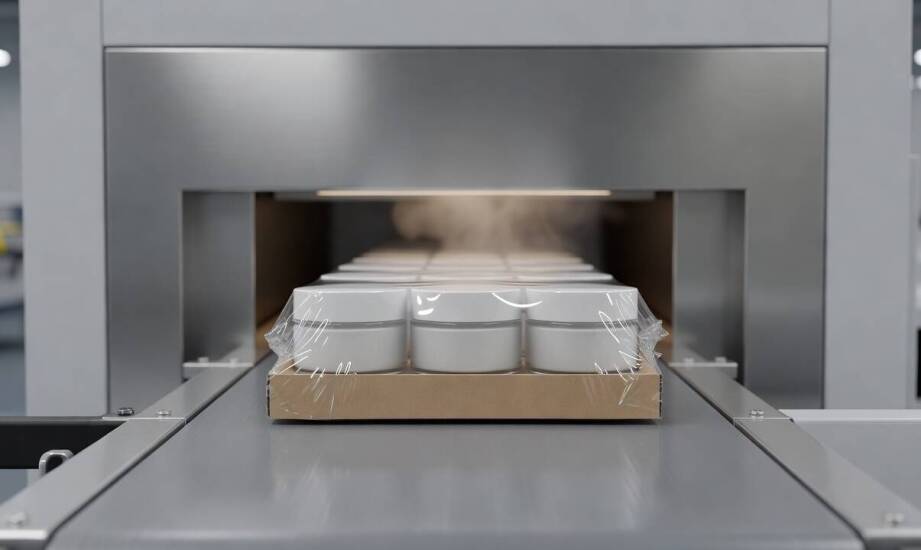
Ten sam zestaw kosmetyków po obkurczeniu na linii produkcyjnej może wyglądać schludnie i tworzyć stabilną bryłę, ale równie dobrze może stracić kształt przez nieestetyczne zmarszczenia widoczne na rogach. Różnica rzadko wynika z wady samego wyrobu. Zazwyczaj odpowiada za nią dobór kluczowych parametrów maszynowych podczas całego cyklu logistycznego. Istotną rolę odgrywa tutaj robocza temperatura tunelu, precyzyjna prędkość przesuwania taśmy przenośnika oraz fizyczne właściwości użytego surowca. Nawet materiał z najwyższej półki ulegnie deformacji przy źle skalibrowanym urządzeniu komorowym. Prawidłowa konfiguracja opiera się na pełnym zrozumieniu reakcji wybranego tworzywa na celowe nagłe uderzenie ciepła.
Właściwości materiałów i parametry pracy maszyn
Wybór odpowiedniego pokrycia zależy od kilku ważnych zmiennych fizycznych, do których należy grubość powłoki, współczynnik skurczu, sztywność pakowanego przedmiotu oraz jego faktyczna tolerancja na krótkotrwałe działanie wysokiej temperatury. Rynkowe surowce różnią się zachowaniem w zależności od klasy tworzywa i zaleceń konkretnego producenta folii. Przemysłowe pakowanie w folie termokurczliwe wymaga uważnej weryfikacji specyfikacji technicznej przed uruchomieniem maszyn, ponieważ publikowane zakresy robocze traktuje się jedynie jako rynkowe wartości orientacyjne. Zastosowana w procesie folia PVC zazwyczaj obkurcza się w dolnym przedziale 80–120°C, co ułatwia bezpieczną obróbkę wrażliwych wyrobów drogeryjnych i gwarantuje całej partii wysoką klarowność szkła.
Zabezpieczenia ładunku oparte na elastycznej folii poliolefinowej (POF) wymuszają kalibrację nagrzewnicy do poziomu 130–180°C. Powłoka o takiej budowie strukturalnej oferuje znacznie wyższą wytrzymałość mechaniczną i skuteczniejszą odporność na przypadkowe przebicie. Specjalistyczne folie polietylenowe (PE) osiągają grubość nawet do 200 mikronów, a ich skurcz stabilizuje się na dużo niższym pułapie około 20%. Czyni to z polietylenu optymalne narzędzie do usztywniania najcięższych ładunków zbiorczych, podczas gdy cieńsze surowce PVC i POF operują zazwyczaj w bazowych grubościach od 12 do 50 mikronów przy gwałtownym skurczu na poziomie 30–70%.
Sam cykl domykania osłony dzieli się na dwa oddzielne i precyzyjne etapy maszynowe. Zgrzewarka najpierw formuje gorący szew boczny lub kątowy. Zależnie od generacji napędu proces realizuje się w temperaturze 170–190°C przy obsłudze prostszych zgrzewarek kloszowych, natomiast przy wydajnym zgrzewadle ciągłym nastawy rosną do przedziału 350–380°C. Sklejony ładunek przejeżdża następnie bez zatrzymywania taśmy wprost do komory grzewczej. Standardowa temperatura we wnętrzu urządzenia wynosi 140–160°C, ale nietypowa specyfika surowca wymusza zmiany nastaw w szerokim paśmie od 120 do nawet 250°C. Najwięcej błędów jakościowych powstaje na płynnym przejściu pomiędzy elementami sprzętu, dlatego prawidłowe domknięcie szwu stanowi absolutny warunek równomiernego obkurczenia ładunku na dalszym etapie.
Eliminacja powszechnych wad oraz priorytety branżowe
Najczęstsze defekty wizualne występujące na liniach to rzucające się w oczy zmarszczenia, lokalne przypalenia powłoki, zablokowane pęcherze powietrza oraz nieprzylegający film obficie otaczający wyroby. Zmarszczenia bocznych partii i charakterystyczne „kurze łapki” na kantach sztywnych pudełek powstają przy użyciu zbyt szerokiego formatu wstęgi względem ułożonego asortymentu. Powszechną przyczyną bywa też niska temperatura generowana przez wentylatory lub za wysoka prędkość obrotowa taśmy. Dziury materiałowe i całkowite stopienia mocowań brzegowych pojawiają się przy mechanicznych błędach odwrotnych, czyli przy nadmiernej ekspozycji na skupione ciepło lub zbyt powolnym tempie przesuwu rolki. Zatrzymane pod obkurczoną powierzchnią bańki powietrzne demaskują słabą cyrkulację gorącego strumienia maszynowego oraz brak prawidłowej mikroperforacji.
Poszczególne branże wytwórcze narzucają fabrykom odmienne priorytety przy surowej ocenie jakości nałożonej powłoki. W sektorze dystrybucji kosmetyków bezwzględnym celem pozostaje rygorystyczna estetyka i maksymalna przezroczystość, która nie zniekształci ozdobnych grafik na małych flakonach. Przy produkcji spożywczej najważniejsza jest sterylność zakładu oraz weryfikacja dokumentów dopuszczających tworzywo do bezpośredniego kontaktu z żywnością. Trudna chemia gospodarcza i restrykcyjny rynek farmaceutyczny wymagają z kolei doskonałej czytelności drobnych oznaczeń nadrukowanych na kontr-etykiecie, pełnej sztywności towaru zmagazynowanego na drewnianej palecie oraz widocznych uszkodzeń próby otwarcia (tamper evidence).
Integracja procesu foliowania z szerokim konfekcjonowaniem asortymentu przynosi mierzalne korzyści budżetowe w złożonej logistyce e-commerce, gdzie pojedyncze indeksy wchodzą w stały skład koszyków promocyjnych. Ciasne zabezpieczenie termiczne automatycznie spina luźne kartoniki w jedną mocną bryłę, co eliminuje przemieszczanie się płynów i minimalizuje ryzyko uszkodzeń kurierskich. Solidna obsługa tak łączonych zamówień opiera się na wydajnym i poprawnie skonfigurowanym zapleczu. Mazowiecka firma Marwitpak prowadzi wyspecjalizowane usługi w tym zakresie, płynnie integrując rzędy przemysłowych tuneli grzewczych z wewnętrzną produkcją sztywnych opakowań tekturowych i seryjnym etykietowaniem. Skonsolidowany nadzór na jednej hali odciąża producenta ze żmudnego przepakowywania towarów. Ostateczny wygląd nienaruszonego zestawu sklepowego oraz jego mechaniczna odporność wynikają z właściwego dopasowania termiki sprzętu do fizycznej granicy wytrzymałości danej powłoki. Zorganizowany łańcuch logistyczny opiera się wprost na ścisłej kalibracji parametrów, bez której zakup drogiego surowca przyniesie wyłącznie kolejne straty produkcyjne.
Kategorie artykułów
Polecane artykuły
Znaczenie szybkiej realizacji zamówień w handlu mięsem wieprzowym
Szybka realizacja zamówień w branży mięsnej jest kluczowa dla zadowolenia klientów oraz efektywności operacyjnej firm. W handlu mięsem wieprzowym terminowość dostaw ma szczególne znaczenie, gdyż klienci oczekują świeżych produktów. W artykule omówimy istotność szybkości realizacji zamówień oraz korz
Jak recykling wtórnych surowców wspiera cyrkularną gospodarkę?
Recykling wtórnych surowców odgrywa kluczową rolę w cyrkularnej gospodarce, umożliwiając ponowne wykorzystanie materiałów oraz redukcję odpadów. In Common Recykling, działający w Szczecinie i skupujący złom stalowy, realizuje tę ideę, traktując odpady jako cenne zasoby. Proces ten przynosi korzyści